
Priprava za 3D-tisk
Izberi svoj tiskalnik, bodi opozorjen, če kaj ne ustreza, in del pravilno položi.
Izbira tiskalnika
Odpri nastavitve (zobnik v orodni vrstici, „Nastavitve delovnega prostora“) in preklopi na področje „Delovna ravnina“. Pri „Tiskalnik“ svoj tiskalnik izbereš s seznama več kot petdesetih običajnih modelov, med njimi Bambu Lab, Prusa, Creality, Anycubic, Elegoo in mnogi drugi.
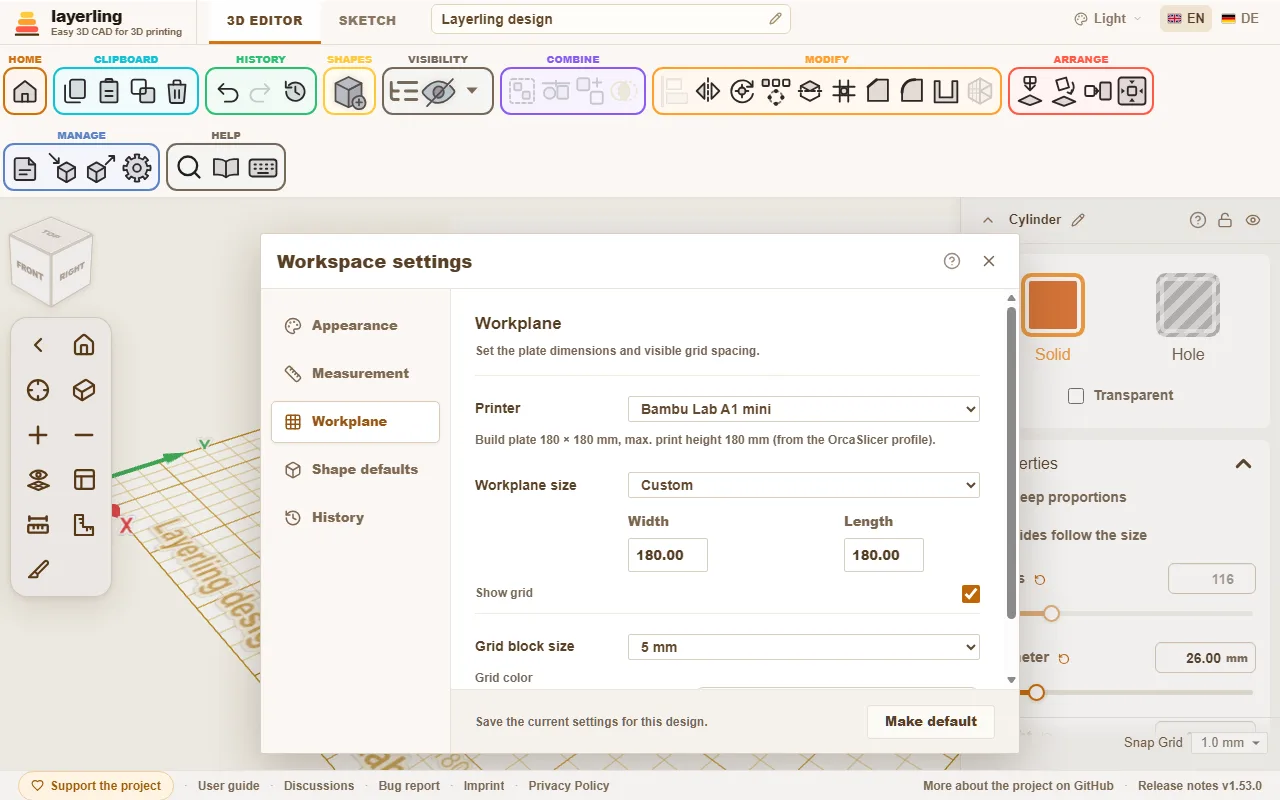
S tem se zgodijo tri stvari:
- Delovna ravnina dobi velikost tiskalne postelje.
- V kotu delovne površine stojita ime tiskalnika in njegov delovni prostor. Komur napis moti, ga izklopi pod „Delovna ravnina“ z „Napisi na plošči“; to velja tudi za ime načrta spredaj levo.
- layerling opozori, če kaj ne ustreza.
Profili tiskalnikov izvirajo iz OrcaSlicerja, torej so enaki, kot jih pozna tudi tvoj rezalnik. Če želiš delati brez tiskalnika, izberi „Brez tiskalnika – poljubna velikost“. Velikost delovne ravnine lahko nastaviš tudi ročno.
Kadar kaj ne ustreza
Telo, ki sega čez rob tiskalne plošče, se označi. Zraven se pojavi sporočilo, katere strani koliko segajo čez. Enako je, če je del previsok: višina šteje od najnižjega telesa, tako kot rezalnik postavi model.
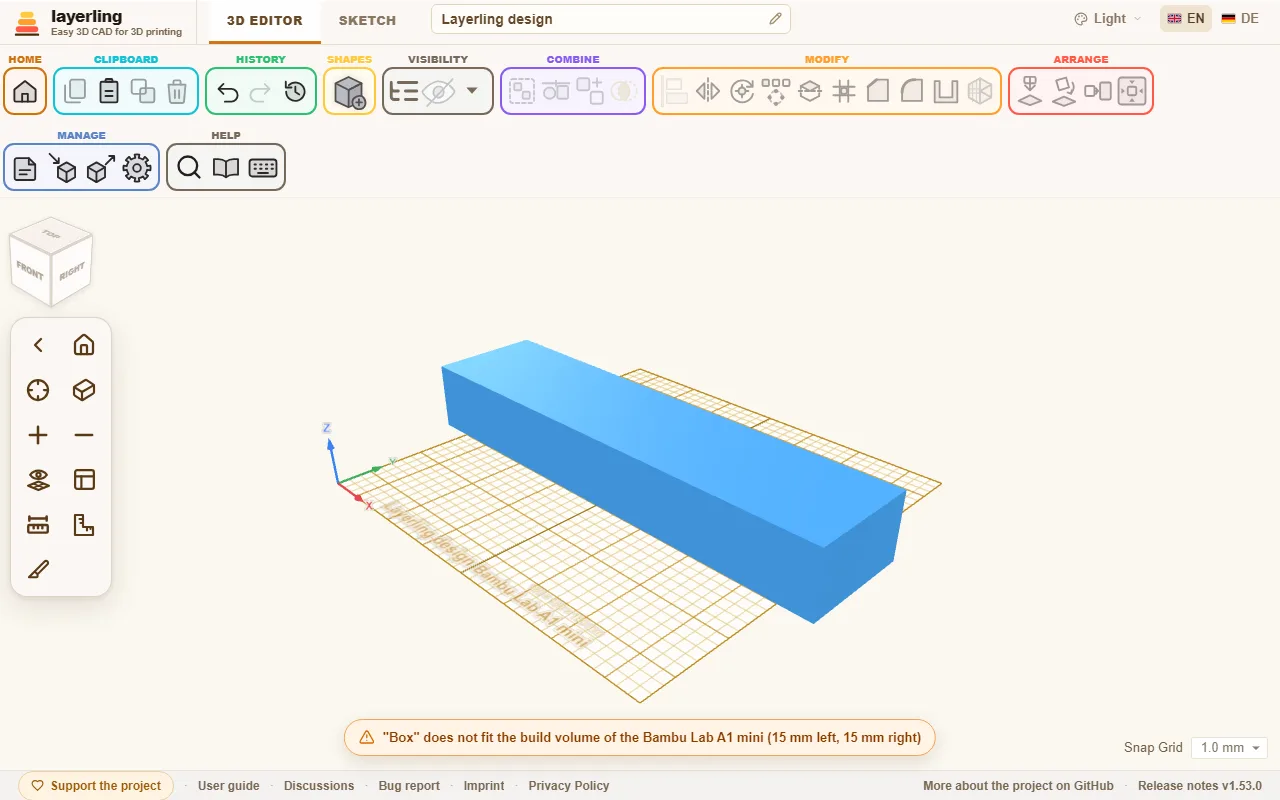
Opozorilo ti ne preprečuje nadaljnjega dela. Je namig, da šele v rezalniku ne ugotoviš, da je del prevelik. Prevelik del je pogosto mogoče razdeliti: z „Razdeli“ ga razreži na dve polovici in ju natisni ločeno.
Pravilno položiti del
Kako del leži na plošči, odloča o trdnosti in videzu. Pri tem pomagata dve orodji v področju „Razporeditev“:
- „Položi na ploskev“: klikni ploskev in del leži s to stranjo spodaj. Najboljša smer tiska z enim klikom.
- „Spusti na delovno ravnino“ (D): del postavi na delovno ravnino, če nekje visi v zraku.
Nekaj ravnil za smer:
- Ploske, velike ploskve navzdol. Najbolje se oprimejo.
- Dolge dele, ki so obremenjeni, položi tako, da plasti ne potekajo pravokotno na obremenitev. Plasti so najšibkejša smer.
- Previse čez 45° se izogibaj ali jim v rezalniku dodaj podpore.
Iskanje previsov
V meniju ob očesu („Vidnost“) Pokaži previse vklopi previse. Vsaka ploskev, ki kaže strmeje kot 45° navzdol, se potem pokaže rdeče-belo šrafirana – tam bi tiskalnik potreboval podpore. Kar leži na plošči, ostane prosto. Tako že med konstruiranjem vidiš, ali krogla, lok ali vodoravna izvrtina gre brez podpor; kapljična izvrtina je natanko za to. Če del zavrtiš ali ga z „Položi na ploskev“ položiš drugače, šrafura takoj potuje zraven.
Kako strmo zmore tvoj tiskalnik, nastaviš v nastavitvah pod „Videz“: od 30° (previdno) do 70° (za tiskalnike z dobrim hlajenjem dela). Ploskev, ki leži na drugem telesu, se vseeno označi – layerling vidi samo ploskev samo.
Debelina stene, zračnost in posnetja
- Stene naj bodo široke vsaj dve tiskalni poti, pri šobi 0,4 mm torej 0,8 mm. Trdni deli potrebujejo 1,2 do 2 mm.
- Kjer se dva dela prilegata, potrebuješ zračnost: običajno 0,2 do 0,4 mm, odvisno od tiskalnika. Zgradi majhen preizkusni par, preden natisneš velik del.
- Spodnji rob, ki leži na plošči, mnogi rahlo posnamejo. To prepreči, da bi se prva plast razlezla (»slonja noga«).
Ko gre zares
Izberi „Izvozi“ in potem STL ali 3MF. STL je najpreprostejša oblika. 3MF obdrži imena in barve posameznih teles, zato je praktičen, če tiskaš z več barvami. V oknu za izvoz vidiš tudi, koliko gramov in metrov filamenta bi del potreboval, če bi bil poln. Več v poglavju Datoteke in shranjevanje.